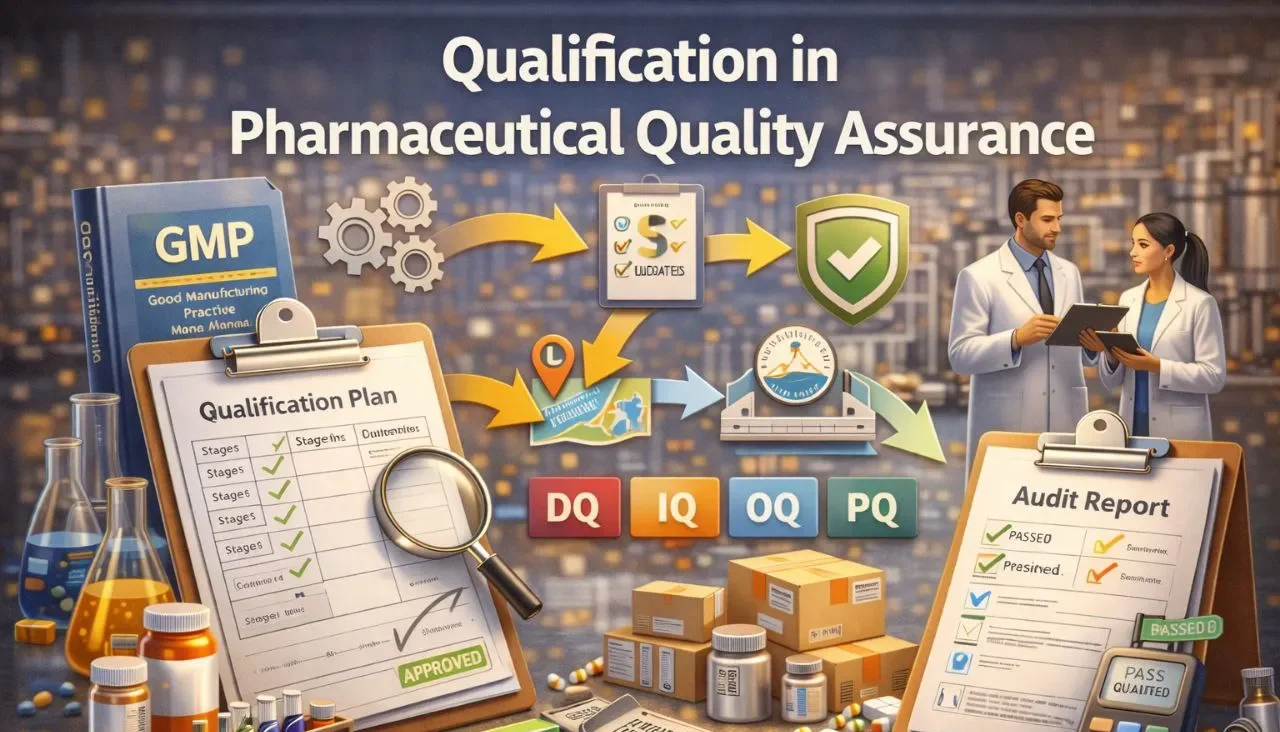
- Qualification in Pharmaceutical Quality Assurance explains validation steps ensuring equipment systems and processes meet required standards.
Definition of Qualification in Pharmaceutical Quality Assurance:
- Qualification is the documented verification that an instrument or equipment is installed, operated, and maintained correctly to perform as intended.
Principles of Qualification
The key principles include:
Advertisements
- Define Intended Use and Performance Requirements – Clearly establish the purpose and performance expectations of the equipment or system.
- Develop a Qualification Plan – Outline the testing procedures, acceptance criteria, and required documentation.
- Conduct Qualification Tests – Perform verification tests under controlled conditions to confirm compliance.
- Document and Analyze Test Results – Maintain thorough records of test results and assess compliance with regulatory standards.
- Implement Monitoring Systems – Establish ongoing monitoring to ensure continuous compliance and optimal performance.
Scope & Importance of Qualification
- Qualification is crucial in pharmaceuticals, biotechnology, medical devices, and food manufacturing. It helps to:
- Ensure equipment/systems are fit for their intended use.
- Maintain regulatory compliance.
- Reduce risks of equipment failure and quality issues.
- Improve process control and efficiency.
- Enhance product quality and consistency.
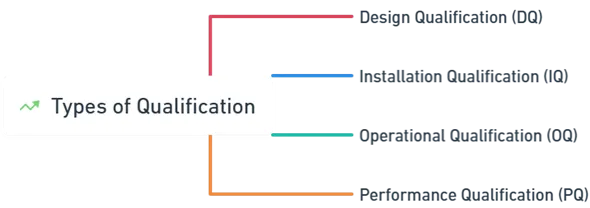
Types of Qualification
Advertisements
- Design Qualification (DQ) – Ensures equipment/system design meets user requirements.
- Installation Qualification (IQ) – Verifies correct installation as per manufacturer’s specifications.
- Operational Qualification (OQ) – Confirms proper functioning within required parameters.
- Performance Qualification (PQ) – Demonstrates consistent performance under normal conditions.